Nantong Yunju New Material Technology Co., Ltd.
is China Мраморный боковой шкаф Suppliers and Мраморный боковой шкаф Manufacturers, located in Haian, Jiangsu — the cradle of Jianghai Civilization. Established in 2021, the company specializes in the R&D, production, sales, and service of ultra-thin stone. As a modern innovative enterprise, it occupies a land area of 60 mu and is committed to delivering superior stone solutions to the market, supported by strong in-house R&D capabilities and advanced production techniques.
Компания имеет множество патентов на изобретения и полезные модели и собрала опытную команду технических специалистов и специалистов по управлению. Основная команда включает в себя 6 технических специалистов по тонкому камню, 50 квалифицированных рабочих, 5 специалистов по контролю качества, 6 сотрудников управления производством и 5 торговых представителей, обеспечивающих надежную кадровую поддержку для разработки продукции, производства и комплексного обеспечения качества.
Оснащенные более чем 30 комплектами специализированного оборудования, мы наладили оптимизированный и эффективный производственный процесс от сырьевых блоков до готовой продукции. Всего за два года работы наша годовая производственная мощность достигла примерно 300 000 квадратных метров. Мы стали назначенным поставщиком камня для более чем 20 отечественных и международных производителей мебели. Кроме того, мы установили стабильные партнерские отношения с многочисленными проектными институтами и отделочными компаниями, поставляя высококачественные ультратонкие композиционные материалы из камня и мрамора для различных ключевых проектов.
Мраморный боковой шкаф Suppliers
-
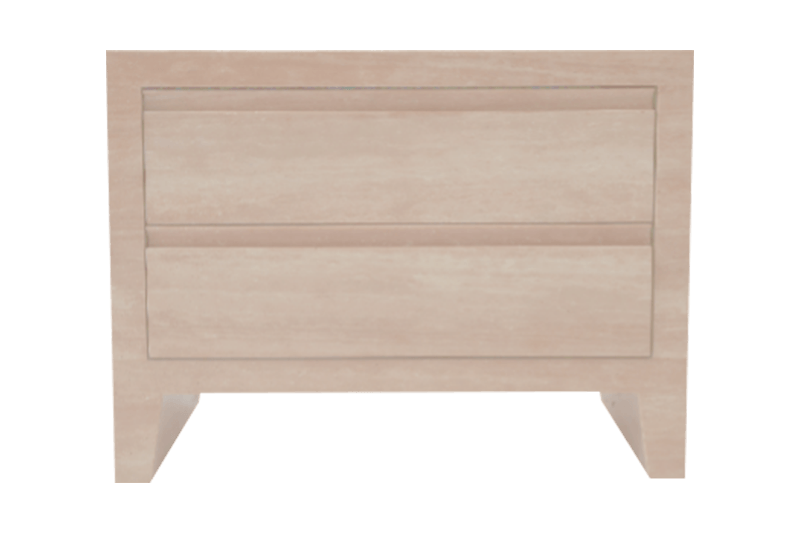 Светло-коричневый мраморный шкаф с выдвижным ящиком
Особенности продукта Материал: Мрамор, изготовленный из мра...
-
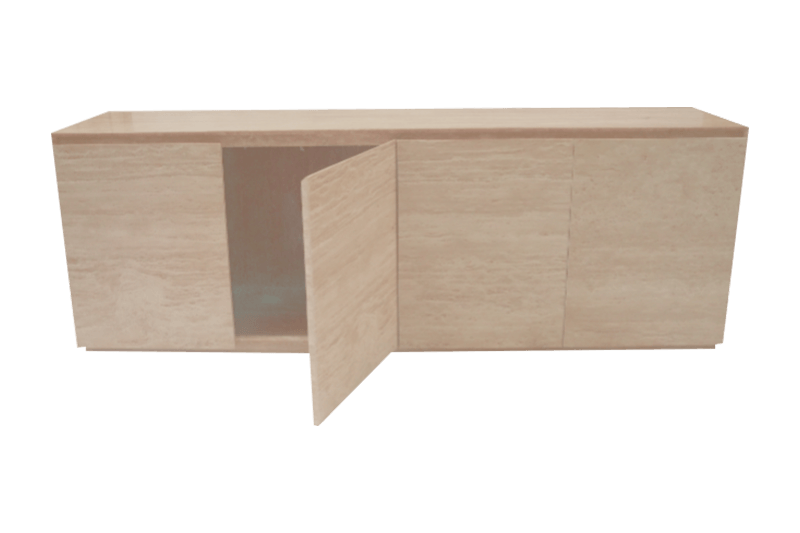 Светло-коричневый минималистичный низкий мраморный шкаф
Материал: Мрамор, изготовленный из мраморных плит и композитных пан...
-
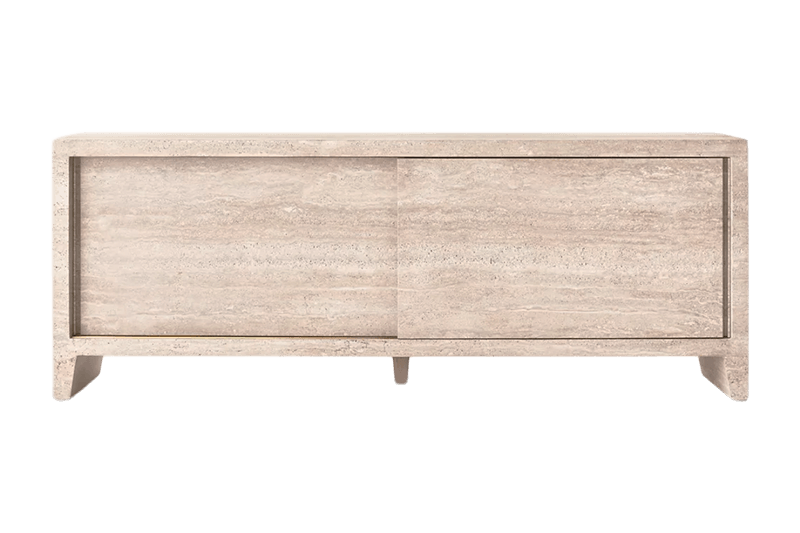 Светлое дерево - длинный мраморный шкаф с текстурой
Материалы: Эти шкафы изготовлены из тонких мраморных плит и компози...
-
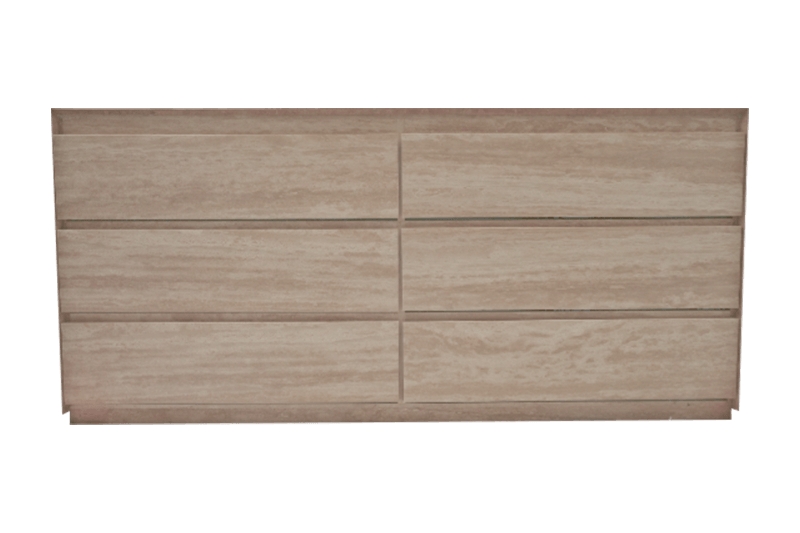 Плоский панельный мраморный шкаф из светлого дерева
Материал: Мрамор, изготовленный из мраморных плит и композитных пан...
-
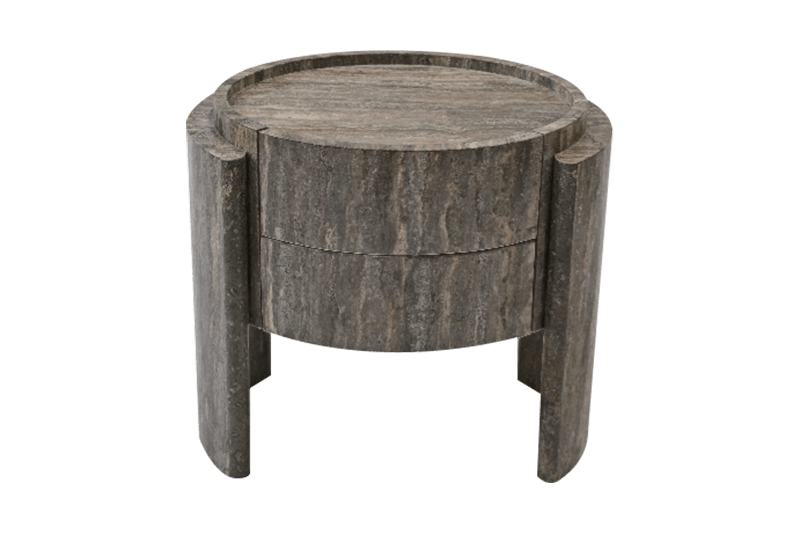 Круглый деревянный столик - приставной столик из текстурированного мрамора
Материалы: Мрамор, изготовленный из мраморных плит и композитных па...
Мраморные боковые шкафы — это практичный и эстетичный предмет мебели, который часто используется в различных домашних условиях, включая гостиные, столовые и спальни. Их часто украшают изысканными мраморными панелями в сочетании с элегантными деревянными или металлическими рамами, что создает уникальную и роскошную атмосферу. Естественная текстура и цвет мрамора делают каждый боковой шкаф уникальным произведением искусства, добавляя нотку элегантности и изысканности любому интерьеру.
Боковые шкафы из мрамора не только привлекательны визуально, но также исключительно прочны и долговечны. Твердость и износостойкость мрамора позволяют ему противостоять износу при ежедневном использовании, его легко чистить и поддерживать. Его просторное место для хранения идеально подходит для повседневных предметов, таких как книги, посуда и декоративные предметы, помогая поддерживать порядок и порядок в доме.
Мраморные боковые шкафы, от современного минимализма до классического винтажного дизайна, органично вписываются в любой стиль интерьера, становясь центром внимания и улучшая общую атмосферу.
Сообщение обратной связи
Компания
Nantong Yunju New Material Technology Co., Ltd.
Новости
-
Вашему клиенту нужен мраморный обеденный стол с трехметровой столешницей, двумя изогнутыми пьедесталами и узором в виде прожилок, который продолжается по всей поверхности. Обычная плита толщиной 20 мм может служить верхом, но изогнутый край потребует тяжелого стального каркаса, а вся деталь может оказаться слишко...
READ MORE -
Когда вы планируете ремонт вестибюля отеля или запускаете новую линию каменной мебели, выбор фабрики по обработке мрамора становится таким же важным, как и сам камень. Фабрика со слабым контролем процесса превратит натуральный мрамор премиум-класса в потрескавшиеся края, несовпадающий рисунок прожилок и задержку ...
READ MORE -
Оцените мраморную стеновую панель для вестибюля лифта отеля, и фигура, которая обычно нарушает бюджет, — это не камень. Это вес. Один квадратный метр плиты Каррара толщиной 20 мм весит примерно 54 кг. Покройте ту же стену мраморным шпоном толщиной 3 мм, прикрепленным к алюминиевому сотовому заполнителю, и вес пан...
READ MORE
Мраморный боковой шкаф Industry knowledge
Протоколы контроля качества и управление согласованностью партий при крупномасштабном производстве мраморных боковых шкафов
Выбор необработанных карьерных блоков и спектрографическая классификация цветов
Обеспечение визуальной и структурной согласованности коммерческих заказов мраморных боковых шкафов начинается на этапе добычи сырья. Природный мрамор формируется в результате метаморфических геологических процессов, которые приводят к различиям в фоновом тоне, кристаллизации кальцита и распределении минеральных жил по разным уступам карьера. При выполнении оптовых заказов производители камня избегают объединения блоков из разных зон добычи. Вместо этого специалисты по закупкам отбирают последовательные блоки сырья, добытые на одном уступе, для поддержания базового геологического химического состава. Усовершенствованные инструменты спектрографического сканирования и колориметрические датчики оценивают образцы необработанного камня, сортируя блоки на узкие хроматические полосы, прежде чем произойдет первоначальная резка ленточной пилой.
Чтобы исключить макровариации между многоквартирными коммерческими партиями, обрабатывающие предприятия применяют строгие протоколы сопоставления блоков. Разработчики материалов, такие как Nantong Yunju New Material Technology Co., Ltd., работающая на своей производственной площадке в Хайане, Цзянсу, используют программное обеспечение для цифрового картирования камня для индексации каждой извлеченной плиты. Сканируя и каталогизируя кусочки необработанного камня перед ламинированием композита, производственные группы распределяют запасы по соответствующим производственным партиям. Это гарантирует, что каждый отдельный мраморный боковой шкаф в партии получит каменные панели, происходящие из одних и тех же геологических слоев.
Последовательная механическая нарезка и ламинирование книг
Обычная резка камня с использованием стандартных многопильных пил позволяет получать толстые плиты с различными допусками на пропил, что приводит к смещению микротолщины, что усложняет сборку мебели в больших объемах. В современном производстве мебели прецизионная механическая резка измельчает натуральный мрамор до тонких слоев шпона толщиной от 1 до 3 мм. Такая точность нарезки позволяет последовательно извлекать десятки тонких листов из одного каменного блока, сохраняя непрерывный рисунок прожилок на гораздо более высоком выходе готовых панелей, чем это позволяет традиционная резка плит толщиной 20 мм.
Эти последовательные тонкие ломтики подвергаются композитному ламинированию, при котором высокопрочные слои основы, такие как алюминиевые соты или сетка из стекловолокна, прикрепляются к каменной матрице под контролируемым давлением и температурой. Применяя точную цифровую индексацию последовательности — метод, усовершенствованный в отделе исследований и разработок ультратонких камней компании Nantong Yunju New Material Technology Co., Ltd., — производители достигают точного соответствия книг и выравнивания волокон на соседних дверных фасадах и верхних панелях каждой двери. мраморный боковой шкаф . Когда несколько боковых шкафов расположены вдоль коридора отеля или представительского номера, непрерывный поток жилок обеспечивает единое, сбалансированное визуальное представление по всему пространству установки.
| Этап производственного процесса | Традиционная резка целых слябов | Ультратонкое композитное ламинирование |
|---|---|---|
| Выход сляба на объем блока | Низкая производительность из-за толстых отходов многопильного пропила | Высокая урожайность; максимальное количество тонких листов на кубический метр |
| Допуск по размерной толщине | Отклонения до ±1,5 мм по пролету плиты | Жесткий допуск в пределах ±0,2 мм за счет точной нарезки. |
| Соответствие вен по единицам измерения | Ограничено несколькими соседними единицами мебели. | Расширяет возможности непрерывного подбора зерна при больших производственных циклах |
| Конструктивный вес на квадратный метр | Большой собственный вес (ок. 45-60 кг/м²) | Легкий профиль (ок. 3-8 кг/м² с композитной основой) |
| Среда отверждения смолы | Сушка атмосферным воздухом; непоследовательное поглощение | Автоматизированные камеры для пропитки смолой под вакуумом. |
Автоматическая вакуумная пропитка смолой и стабилизация цвета
Пористость природного камня представляет собой серьезную проблему для однородности поверхности во время массового производства. Необработанный мрамор содержит микроскопические трещины, точечные отверстия и различную скорость впитывания, из-за чего герметики для местного применения высыхают неравномерно, что приводит к неоднородному блеску при больших производственных циклах. Чтобы стандартизировать плотность поверхности, виниры из необработанного камня перед окончательной полировкой поверхности проходят через автоматизированные камеры для пропитки смолой под вакуумом. Термореактивные полимерные смолы проникают глубоко в матрицу камня, заполняя микротрещины и объединяя впитывающие характеристики каждого листа.
Этот автоматизированный процесс пропитки стабилизирует насыщенность цвета, предотвращая изменение оттенков мраморного бокового шкафа из разных партий под воздействием окружающего освещения комнаты. Кроме того, автоматизированные линии полировки с несколькими головками контролируют уровень блеска поверхности с помощью встроенных рефлектометров, гарантируя, что каждая полированная или хонингованная панель имеет одинаковый допуск на блеск. Эта систематическая химическая и механическая обработка гарантирует, что замененные двери или шкафы, добавленные позднее, будут идеально соответствовать существующему мебельному набору.
Прецизионное профилирование кромок с ЧПУ и стандартизация столярных изделий
Визуальная целостность при производстве мебели в равной степени зависит от точности размеров швов и профилей кромок. При сборке мраморного бокового шкафа кромочные швы, скошенные под углом 45 градусов, должны быть идеально выровнены, чтобы создать вид цельного каменного блока без зазоров и неровных линий клея. Ручная шлифовка кромок приводит к человеческим ошибкам, приводящим к отклонениям размеров, которые становятся очевидными, когда несколько шкафов выстраиваются в ряд. Современные производственные линии используют 5-осевой алмазный инструмент с ЧПУ и мостовые фрезы с лазерным наведением для формирования кромок панелей с точностью до субмиллиметра.
Стандартизируя столярные изделия под каменным шпоном, производители гарантируют, что точки крепления оборудования, вырезы для петель и кронштейны выдвижных ящиков сохраняют одинаковые пространственные координаты на тысячах единиц. Технические мощности, в том числе специализированные обрабатывающие предприятия компании Nantong Yunju New Material Technology Co., Ltd., объединяют резку камня с ЧПУ с автоматическим ламинированием стержня. Эта интеграция позволяет композитным панелям каждого мраморного бокового шкафа соответствовать стандартным европейским скрытым петлям и фурнитуре с плавным закрыванием, не требуя ручной установки или установки прокладок на месте во время коммерческой установки.
| Параметр обеспечения качества | Стандарт коммерческой инспекции | Метод технической проверки |
|---|---|---|
| Цвет и хроматическая вариация | Дельта E <0,8 в партиях партий | Спектрофотометрическое сканирование поверхности |
| Постоянство уровня блеска поверхности | ±2 единицы блеска (ЕЕ) в одной партии | Испытание многоугольным линейным рефлектометром |
| Размерные допуски | Длина и ширина: ± 0,5 мм; Толщина: ± 0,2 мм | Лазерные датчики измерения координат |
| Целостность связи с подложкой | Нулевое расслоение при испытаниях термического цикла | Испытание на отрыв при растяжении и сдвиге (ASTM C297) |
| Устойчивость к жидким пятнам | 24-часовой барьер непроницаемости | Испытание на химическую стойкость (EN 14617) |
Комплексная проверка партий и протоколы модульной упаковки
Заключительный этап управления согласованностью партий включает многоэтапные проверки качества и протоколы защитной упаковки. Перед разборкой для транспортировки готовые мраморные боковые шкафы проходят проверку на сухую компоновку в контролируемой освещенности зоне подготовки. Инспекторы по обеспечению качества оценивают общий поток зерна, цветовой баланс и выравнивание оборудования при стандартном дневном освещении CIE, заменяя панели, если между соседними блоками возникают незначительные визуальные несоответствия.
После одобрения отдельные компоненты шкафа покрываются защитной полиэтиленовой пленкой и угловыми ограждениями для предотвращения царапин или сколов поверхности во время транспортировки. Модульная пенопластовая упаковка удерживает композитные каменные панели, защищая их от вибрации и ударных нагрузок во время международных грузовых перевозок. Сочетая выбор сырья, прецизионную технологию ламинирования, автоматическую обработку поверхности и строгий окончательный контроль, производители каменной мебели поставляют крупномасштабные коммерческие заказы на мраморные боковые шкафы, которые соответствуют точным архитектурным характеристикам и визуальным стандартам.
Часто задаваемые вопросы
Вопрос: Как производители соблюдают ограничения по весу при установке мраморного бокового шкафа в качестве настенного или плавающего устройства?
Ответ: Настенная каменная мебель традиционно сталкивается со строгими ограничениями по весу из-за чрезвычайной массы тяжелых каменных плит. Благодаря использованию ультратонких каменных композитных панелей вес панели снижается до 80 процентов без ущерба для подлинной минеральной текстуры. Это позволяет безопасно прикрепить мраморный боковой шкаф к стандартным настенным стойкам с использованием скрытых систем планок, не рискуя выдвинуть конструкцию.
Вопрос: Что предотвращает попадание пятен от жидкости и кофейных колец на верхнюю поверхность мраморного бокового шкафа?
Ответ: Поскольку необработанный мрамор по своей природе пористый, защита поверхности начинается во время обработки композита. Заводская пропитка смолой под вакуумом, такая как методы стабилизации поверхности, разработанные Nantong Yunju New Material Technology Co., Ltd., запечатывает микротрещины глубоко внутри каменной матрицы. В сочетании с профессиональными герметиками для местного применения эта обработка создает защитный барьер от обычных разливов жидкости, следов масла и колец от напитков.
Вопрос: Как сохраняется структурная устойчивость скошенных углов и краев легкого мраморного бокового шкафа?
Ответ: Устойчивость кромок обеспечивается высокоточными столярными изделиями с ЧПУ и усилением композитного сердечника. Ультратонкие каменные виниры разрезаются под точными углами в 45 градусов и плавно оборачиваются вокруг конструкционных материалов основы, таких как древесноволокнистая плита высокой плотности или алюминиевые соты. Структурный сердечник поглощает энергию внешнего удара, обеспечивая плотное соединение скошенных швов и предотвращая сколы углов при длительном использовании в домашних условиях.
Вопрос: Может ли поверхность мраморного бокового шкафа выдержать термический удар от горячей посуды или теплых электронных устройств?
Ответ: Да, натуральный мрамор обладает присущей ему тепловой инерцией. При приклеивании к термостойкой подложке ультратонкий каменный шпон быстро рассеивает локальное тепло по своей поверхности, предотвращая вздутие, деформацию или изменение цвета, которые обычно повреждают синтетические ламинаты, покрытия из термопленки или лакированную деревянную отделку.
Вопрос: Какие методы обеспечивают визуальную непрерывность зерна, когда в коммерческом проекте несколько мраморных боковых шкафов расположены рядом?
Ответ: Визуальная согласованность достигается за счет последовательного нарезки камней и цифрового картирования последовательностей. Передовые возможности исследований и разработок, такие как те, которые интегрированы в технологические линии Nantong Yunju New Material Technology Co., Ltd. в Хайане, позволяют последовательно извлекать тонкие каменные листы из одного и того же добытого в карьере блока. Это обеспечивает точное сопоставление книг и последовательностей на соседних дверных фасадах, обеспечивая плавный поток прожилок на длинных участках шкафа.
Вопрос: Как боковые шкафы из композитного камня ведут себя в условиях высокой влажности, например, в роскошных главных ванных комнатах или спа-люксах?
Ответ: В отличие от обычных шкафов из МДФ или массивной древесины, которые расширяются, деформируются или отслаиваются под воздействием постоянного пара, боковой шкаф из композитного мрамора остается стабильным по размерам. Внешний слой из натурального камня и герметичная композитная основа препятствуют впитыванию влаги, предотвращая набухание сердцевины и разрушение швов во влажных внутренних помещениях.
Вопрос: Какой протокол регулярной чистки следует соблюдать, чтобы сохранить первоначальный блеск мраморного бокового шкафа?
О: Для ухода необходимо протирать поверхность мягкой влажной тканью из микрофибры и мягким чистящим средством с нейтральным pH, специально разработанным для натурального камня. Отказ от абразивных чистящих губок, отбеливателей и агрессивных кислотных или щелочных спреев защитит заводской герметик и сохранит полированную поверхность чистой и гладкой.
Yunju
Контакт
-
 56 Ronggang Road, Новый район Биньхай, порт Лаоба, город Хайань, город Наньтун, провинция Цзянсу
-
 [email protected]

мобильный

Авторское право©Nantong Yunju New Material Technology Co., Ltd.Rights Reserved.
 Custom Мраморный боковой шкаф Manufacturers